ASTM A252 Opis mekog čelika za cijevi razreda 3
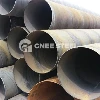
A252 GR3 cijevni piloti su čelični cijevni piloti razreda 3 proizvedeni prema standardu A252 Američkog društva za ispitivanje i materijale (ASTM). Imaju širok raspon primjena u inženjerskim konstrukcijama i obično su u obliku okruglih čeličnih cijevi. Dostupne su različite debljine stijenki i promjera. Krajevi cijevi općenito su ravni i okomiti na os cijevi, što olakšava sučeono spajanje i spajanje tijekom konstrukcije. Na površini se mogu pojaviti manje ogrebotine i promjena boje uslijed oksidacije zbog procesa proizvodnje, ali to neće utjecati na njihovu učinkovitost.
astm a252 stupanj 3 kemijski sastav
|
Sastav, % |
C, maks | Si, maks | Mn, maks | P, maks | S, maks |
| 3. stupanj | 0.26 | 0.45 | 1.6 | 0.05 | 0.03 |
ASTM A252razred 3Piloti od čeličnih cijevi Mehanička svojstva:
|
Mehanička svojstva |
3. stupanj |
|
Minimalna granica razvlačenjaReH MPa |
310 |
|
Vlačna čvrstoćaRm MPa |
455 |
|
Minimalno istezanjeA% |
20 |
ASTM A252 Razred 3 Specifikacija cijevnog pilota
| Standard | AISI, DIN, EN, GB, IS, JIS, ASTM, ASME cijevi |
| ASME Sa252 Veličina bešavne cijevi za pilote | 3,35 mm OD do 101,6 mm OD |
| Ugljični čelik ASTM A252 Gr 3 Veličina zavarene cijevi | 6,35 mm OD do 152 mm OD |
| Sa252 čelični stupovi Swg & Bwg | 10 Swg., 12 Swg., 14 Swg., 16 Swg., 18 Swg., 20 Swg. |
| Ugljična ASTM A252 čelična cijev stupnja 3debljina stijenke | 0,020" –0,220", (dostupne posebne debljine stijenke) |
| Ugljični A252 čelik razreda 3 Duljina | Jednostruka nasumična, dvostruko nasumična, standardna i rezana duljina cijevi i cijevi |
| Završna obrada čelika kvalitete SA252 | Polirano, AP (žareno i kiseljeno), BA (svijetlo i žareno), MF |
| Oblik čelika kvalitete ASTM A252 | Okrugla, hidraulička, 'U' savijena ili šuplja, LSAW, kotao, ravna cijev, obložena cijev, pravokutna, kvadratna cijev itd. |
| Vrsta ugljičnog ASTM A252 čelika | Zavarena, bešavna, ERW, EFW, proizvedena cijev, 'U' savijena ili šuplja, hidraulična, LSAW, kotao, ravna cijev, zavojnica cijevi, okrugla, pravokutna, kvadratna cijev itd. |
| Ugljični čelik A252 Grade 3 Kraj | Ravni kraj, zakošeni kraj, narezane cijevi i cijevi |
| ASME SA252 Primjena stupnja 3 | Cijev za ulje i cijev, cijev za plin i cijev, cijev za tekućinu, cijev za kotao, cijev za izmjenjivač topline |
astm a252 stupanj 3 modificiran
ASTM A252 Grade 3 modificiran je pilot od čelične cijevi visoke -čvrstoće s minimalnom granicom popuštanja od 50 ksi (345 MPa) i minimalnom vlačnom čvrstoćom od 66 ksi (455 MPa). "Modificirani" aspekt označava višu minimalnu granicu razvlačenja od standardne ASTM A252 Grade 3 (310 MPa ili 45,000 psi), što ga čini prikladnim za projekte s posebno teškim opterećenjima, kao što su oni koji se koriste u temeljima za velike zgrade ili mostove.
astm a252 stupanj 3 postupak zavarivanja
Priprema sirovina:
Odaberite ugljični čelik-sukladan standardu kao sirovinu. Kemijski sastav i mehanička svojstva ovog čelika moraju ispunjavati zahtjeve razreda 3 u standardu A252.
Pregledajte sirovine kako biste bili sigurni da nemaju nedostataka i nečistoća te da ispunjavaju zahtjeve proizvodnje.
Rezanje i prethodna-obrada čeličnih ploča:
Izrežite čelik na ploče odgovarajuće veličine.
Prethodno -tretirajte čelične ploče, poput uklanjanja hrđe i izravnavanja, kako biste osigurali čistoću i ravnost površine.
Oblikovanje i zavarivanje:
Upotrijebite stroj za oblikovanje da uvaljate čelične ploče u okrugle oblike cijevi.
Upotrijebite odgovarajuće metode zavarivanja (kao što je zavarivanje pod praškom, visoko{0}}frekventno zavarivanje, itd.) kako biste čvrsto zavarili spojeve okruglih cijevi, tvoreći kontinuiranu čeličnu cijev.
Pregledajte zavare kako biste bili sigurni da nema pukotina, nepotpunog spajanja i drugih nedostataka.
Rezanje na duljinu i završna obrada:
Izrežite zavarene čelične cijevi na navedene duljine prema zahtjevima narudžbe.
Obradite krajeve cijevi, poput ravnanja i skošenja, kako biste olakšali naknadnu konstrukciju i spajanje. Toplinska obrada (ako je potrebno):
Toplinska obrada, kao što je normalizacija i kaljenje, primjenjuje se na čelične cijevi u skladu sa standardnim zahtjevima ili potrebama naručitelja kako bi se poboljšala njihova mehanička i obradna svojstva.
Inspekcija i testiranje:
Sveobuhvatna inspekcija i ispitivanje provode se na proizvedenim cijevnim pilotima, uključujući vizualni pregled, mjerenje dimenzija, ispitivanje mehaničkih svojstava (kao što je ispitivanje zatezanjem i ispitivanje savijanjem) i ne-destruktivno ispitivanje (kao što je ultrazvučno ispitivanje i radiografsko ispitivanje).
Osiguravanje kvalitete cijevnih pilota u skladu sa zahtjevima razreda 3 u standardu ASTM A252.
Zaštita od korozije (ako je potrebna):
Tretman za zaštitu od korozije, kao što je bojanje i pocinčavanje, primjenjuje se na cijevne pilote u skladu sa zahtjevima radnog okruženja kako bi se poboljšala njihova otpornost na koroziju.
Pakiranje i transport:
Pregledane i kvalificirane hrpe cijevi su pakirane kako bi se spriječilo oštećenje tijekom transporta i skladištenja.
Prijevoz je organiziran za dostavu cijevnih pilota na mjesto koje odredi kupac.